
Grundlagen des Diffusionsschweißprozesses
Das Diffusionsschweißen wird in der Literatur in mehrere Phasen unterteilt (Abb. 36):
⦁ a) Kontaktbildung durch Aufeinanderpressen zweier Oberflächen an Rauheitsspitzen
⦁ b) Deformation der Rauheitsspitzen
⦁ c) Diffusion über Korngrenzen, Korngrenzenwanderung
⦁ d) Volumendiffusion zum Schließen der verbliebenden Porenräume
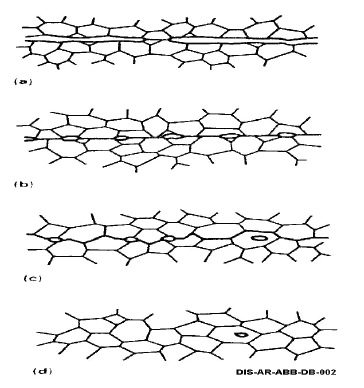
Abb. 36: Phasen des Diffusionsschweißens nach [1]
Durch unidirektionale Belastung werden die zu verbindenden Oberflächen im mikroskopischen Bereich verformt und die Kontaktzone ausgeweitet. Zeit- und temperaturabhängig weiten sich die Kontaktzonen durch Diffusion aus.
Dies ist ein wesentlicher Unterschied zu HIPpen (heißisostatischem Pressen), bei dem allseitiger Druck herrscht und jegliche Porosität im Bauteilinneren verdichtet.
Somit sind Fügetemperatur, Fügedauer und Flächenpressung die Bauteilverformung hauptsächlich bestimmenden Parameter. Ihr Einfluss ist nichtlinear. Hinzu kommen weitere Geometrieeinflüsse, die es schwer bis unmöglich machen, die tatsächliche Verformung bei mikroverfahrenstechnischen Apparaten vorauszusagen:
- Der Diffusionskoeffizient steigt exponentiell mit der Temperatur und verdoppelt sich im Bereich der Fügetemperatur bei Anhebung um ca. 20 K (Abb. 37) Daher ist genaue Temperaturmessung am Bauteil wichtig. Die Alterung von Thermoelementen sollte regelmäßig überprüft werden.
- Die Diffusionsgeschwindigkeit entlang von Korngrenzen ist etwa zwei Größenordnungen höher als die Volumendiffusion: Daher ist die anfängliche Ausweitung der Kontaktfläche auf mikroskopischer Skala durch Einebnung von Oberflächenrauigkeiten zu Beginn des Diffusionsschweißprozesses essentiell: Restporen in der Fügeebene werden durch Volu-mendiffusion geschlossen. Dieser Prozess ist stark zeitabhängig.
- Für polymorphe Metalle und Legierungen (Stähle, Titan) erfolgt eine temperaturabhängige Gitterumwandlung. Es wird ein völlig neues Gefüge gebildet. Sprunghafte Änderungen der Diffusionskoeffizienten und des Verformungsverhaltens bei verschiedenen Gittertypen sind die Folge (Abb. 38). Zugleich kann der reversible Vorgang dazu dienen, um Kornwachstum während der Haltedauer zu egalisieren und ein feinkörniges Gefüge mit vorteilhaften Eigenschaften im diffusionsgeschweißten Teil zu erhalten. (Austenitisch oder ferritisch stabilisierte Edelstähle sowie Nickelbasiswerkstoffe und Kupfer zeigen keine Polymorphie. Das Kornwachstum während des Diffusionsschweißens ist erheblich. Metallurgische Verunreinigungen reichern sich an Korngrenzen an und mindern die Korrosionsbeständigkeit drastisch.)
-
Im für das Diffusionsschweißen typischen Temperatur- und Flächenpressungsbereich, ändert sich der Verformungsmechanismus mit Auswirkung auf die Fließgeschwindigkeit (Coble ⇔ Nabarro-Herring, Abb. 39), auch abhängig von der Ausgangskorngröße.
Bei mikroverfahrenstechnischen Bauteilen mit Stegstrukturen im Bereich der Korngröße hat das erhebliche Auswirkungen auf das Verformungsverhalten mit dem Fakt, dass breite Fügequerschnitte ein anderes Verformungsverhalten zeigen, als mikrostrukturierte Bau-teilbereiche.
Die Korngröße in dicken Halbzeugen ist oft um den Faktor zehn größer als bei dünnen kaltgewalzten Blechen. Hier ist die hohe Versetzungsdichte eine starke Triebkraft für Rekristallisation und Gefügeneubildung. -
Das Bauteilverformungsverhalten ist von der prozentualen Fügefläche, bezogen auf den geometrischen Querschnitt, abhängig.
-
Bei Multilagen-Blechstapeln muss eine Vielzahl von Oberflächenrauhigkeiten eingeebnet werden. Bei bis zu 1000 dünnen Blechen trägt dies erheblich zur Gesamtverformung bei [2]. Somit ist es nicht zielführend, eine prozentuale Verformung zu spezifizieren, um Vaku-umdichtheit zu garantieren.
-
Je nach Blechgröße können Dickentoleranzen aus der Blechherstellung nicht vernachlässigt werden. Sie addieren sich möglicherweise oder gleichen sich aus und können messtechnisch nicht mit vertretbarem Aufwand erfasst werden. Daher geht bei Multilagenstapel mikrostrukturierter Bleche die Lagenanzahl in die prozentuale Verformung ein und ist größer als bei Bauteilen aus wenigen Lagen.
-
Die Verformung ist bei identischen Fügeparametern Temperatur, Dauer und Flächenpressung abhängig vom Aspektverhältnis der Bauteile. Grund ist Verformungsbehinderung durch Reibung an den starren kraftaufbringenden Stempeln [3].
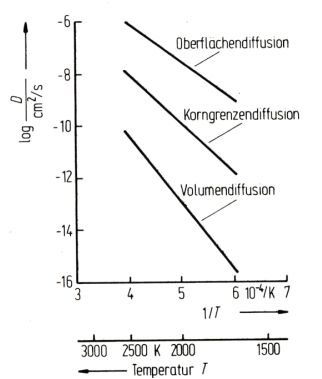
Abb. 37 Temperaturabhängigkeit des Diffusionskoeffizienten für Korngrenzen- und Volumendiffusion. [3]
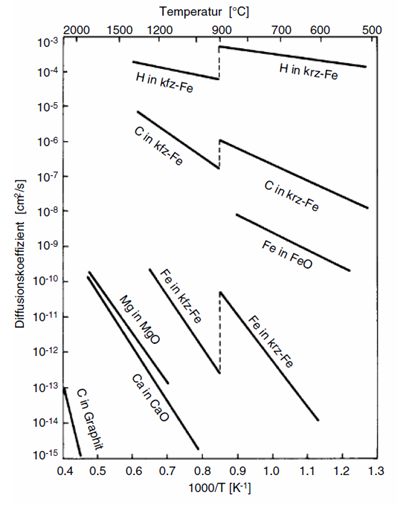
Abb. 38: Temperaturabhängigkeit des Diffusionskoeffizienten verschiedener Elemente in Eisen sowie sprunghafte Änderungen aufgrund Polymorphie. [4]
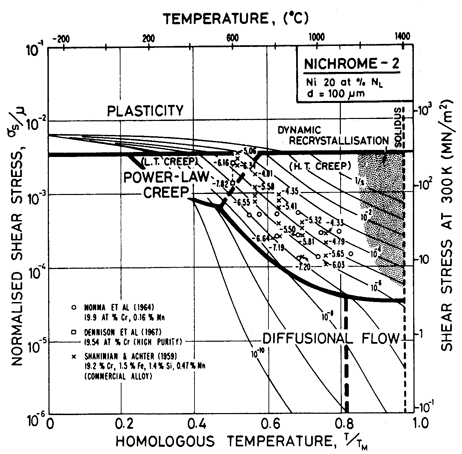
Abb. 39: Verformungsmechanismen-Schaubild für Nickel mit 20 % Chrom und einer Korngröße von 100 µm: Illustration des Einflusses von Temperatur, Werkstoffzusammensetzung, Korngröße und Flächenpressung auf die Änderung der Fließgeschwindigkeit abhängig von unterschiedlichen Kriechmechanismen [5].
Quellenverweise
[1] M. W. Mahoney, C. C. Bampton (Ed.): “Fundamentals of Diffusion Bonding”, Welding, Brazing and Soldering ASM Handbook. Vol. 6, ASM, S. 156-159, 1995
[2] T. Gietzelt, V. Toth, F. Levchenko, M. Kraut: „Approach for reproducible and low Deformation Diffusion Bonding of Parts with arbitrary Geometries”, in: da Silva, L.F.M., Reis Vaz, M.d.F., Merklein, M., Carbas, R.J.C. (eds) 2nd International Conference on Engineering Manufacture 2024. EM 2024. Proceedings in Engineering Mechanics. Springer, Cham. https://doi.org/10.1007/978-3-031-68815-7_6
[3] T. Gietzelt, V. Toth, A. Huell, R. Dittmeyer: “Determining the Dependence of Deformation during Diffusion Welding on the Aspect Ratio Using Samples Made of SS 304 (1.4301)”, Adv. Eng. Mater., (19), Nr. 2, online 31.10.2016, 2016, DOI: 10.1002/adem.201600344
[4] M. Riehle, E. Simmchen: „Grundlagen der Werkstofftechnik”, Deutscher Verlag für Grundstoffindustrie, 2. Ed., 2000, S. 76, ISBN 3-342-00690-0
[5] G. Gottstein: „Physikalische Grundlagen der Materialkunde“, S. 165, Springer. 3. Ed., 2007, ISBN 978-3-540-71104-9