
Werkstofftechnische Auswirkungen des Diffusionsschweißens
Austenitische Edelstähle und Nickelbasislegierungen besitzen ein kubisch-flächenzentriertes Gitter. Die thermisch stabilen Passivschichten bestehen aus Chrom- und Nickeloxiden. Fehlende Polymorphie in Verbindung mit hohen Diffusionsschweißtemperaturen zur Auflösung der Passivschichten und Aktivierung der Diffusion führt zu ausgeprägtem Kornwachstum.
Für Anwendungen in korrosiver Umgebung ist zu beachten, dass beim Diffusionsschweißen Sensibilisierung nicht zu vermeiden ist, da die Abkühlgeschwindigkeit in Hochvakuum bzw. trotz Einleitung von Schutzgas, gering ist.
Auch Einleitung von Schutzgas ändert dies nicht grundlegend. Anhaltspunkte für den Grad der Sensibilisierung bieten Zeit-Temperatur-Sensibilisierungsdiagramme, die für verschiedene Werkstoffe verfügbar sind (Abb. 46). Die in ASTM G-28A spezifizierten Testparameter sind für die Mikroverfahrenstechnik leider ungeeignet.
Unter Sensibilisierung wird die Neigung zu interkristalliner Korrosion verstanden. Durch Anreicherung metallurgischer Verunreinigungen an Korngrenzen bildet sich in Kontakt mit einer aggressiven Flüssigkeit ein elektrochemisches Lokalelement aus. Kornwachstum beim Diffusionsschweißen führt zu einer Abnahme der Korngrenzfläche je Volumen, während der Gehalt an metallurgischen Verunreinigungen gegeben ist. Daher werden die Korngrenzsäume breiter.
Interkristalliner Korrosionsangriff erfolgt lokal entlang von Korngrenzen. Abtransport von Korrosionsprodukten und Zutritt neuen Korrosionsmediums bestimmen die Fortschrittsgeschwindigkeit in die Tiefe. Im Gegensatz zu flächigem Korrosionsangriff ist der Versagenszeitpunkt nicht abschätzbar. Aufgrund geringer Wanddicken muss das Auftreten interkristalliner Korrosion bei mikroverfahrenstechnischen Bauteilen unbedingt vermieden werden und kann nur durch einen beständigeren Werkstoff erreicht werden.
Anhaltspunkte für den Grad der Sensibilisierung bieten Zeit-Temperatur-Sensibilisierungsdiagramme, die für verschiedene Werkstoffe verfügbar sind (Abb. 46). Die in ASTM G-28A spezifizierten Testparameter sind für die Mikroverfahrenstechnik betreffende Aussagen ungeeignet. Grund sind die in der Norm spezifizierten harschen Bedingungen und kurze Versuchsdauern, um in praktikabler Zeit Vergleichsergebnisse zu erzielen, sowie die zugleich große Korrosionsangriffstiefe.
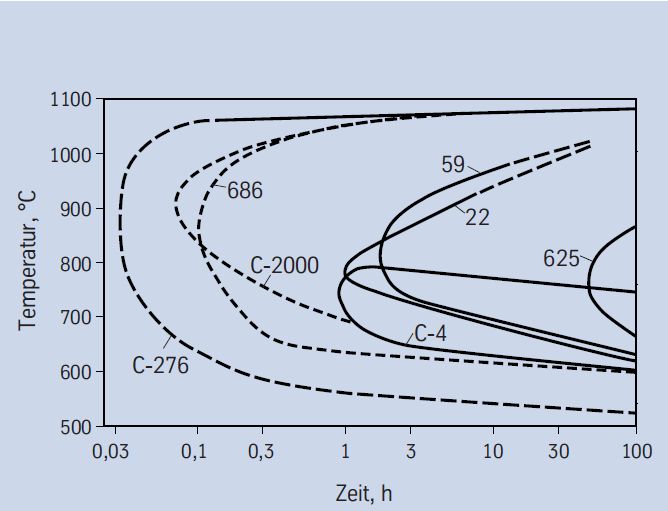
Abb. 46: Zeit-Temperatur-Sensibilisierungs-Diagramme verschiedener Nickel-Chrom-Molybdän-Legierungen. Prüfung nach ASTM G-28 A. Kriterium: interkristalline Korrosion mit einer Tiefe > 50 μm [6].
Da z.B. Mischungsprozesse, die mit exothermen Reaktionen verbunden sind, in mikroverfahrenstechnischen Apparaten viel intensiver ablaufen, kann die Wärmetönung bzw. die Maximaltemperatur einer Reaktion in mikroverfahrenstechnischen Apparaten viel höher liegen als bei einem Batch-Prozess in einem Rührkessel. Da die Korrosionsgeschwindigkeit nichtlinear mit der Temperatur steigt, sind die Annahmen für die Auslegung mikroverfahrenstechnischer Apparate oft fehlerhaft und mehrere Iterationen erforderlich.
Am Beispiel der temperaturbeständigen Legierung 1.4876 sind extrem unterschiedliche Korngrößen in dünnen Bändern und massiven Deckplatten ersichtlich. Trotz hoher Fügetemperatur und langer Fügedauer ist kein nennenswertes Kornwachstum über die Fügeebenen zu beobachten.
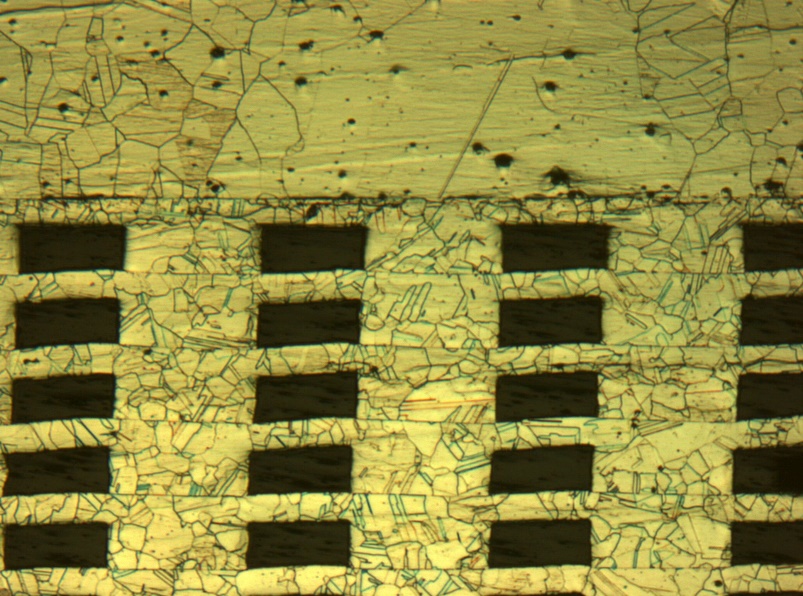
Abb. 47: Diffusionsschweißung an hitzebeständigem 1.4876, T=1200°C, p=4 MPa, t=4 h, kein Kornwachstum sichtbar.
Für den niedriger legierten austenistischen Edelstahl 1.4301 wird bereits bei deutlich reduzierten Parametern gutes Kornwachstum über Fügeebenen erzielt.
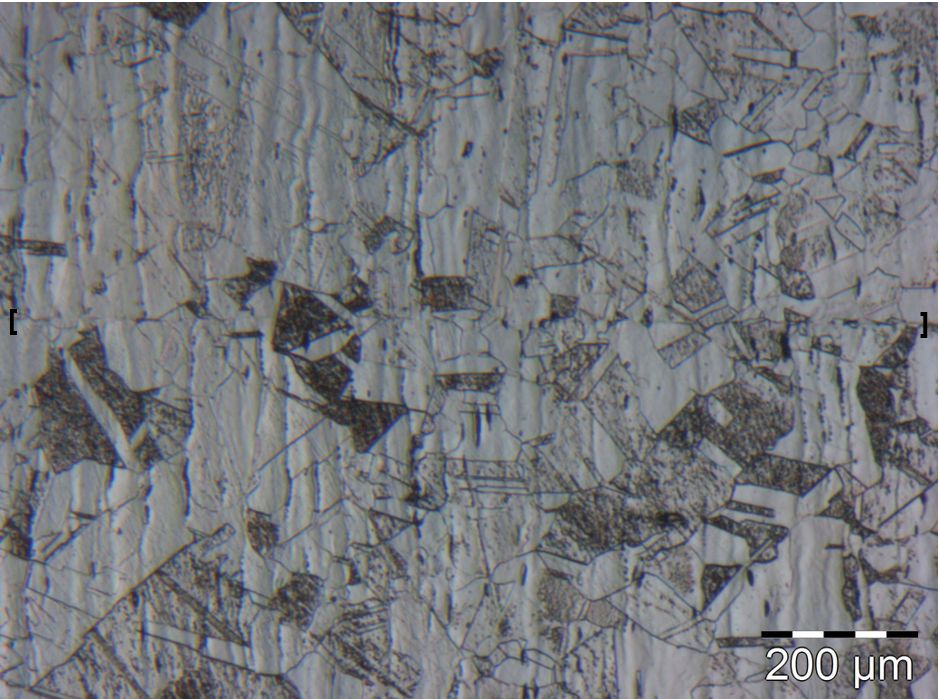
Abb. 48: Diffusionssschweißung von X5CrNi18-10 (1.4301). T= 1075°C, t= 1 h, p= 23 MPa. Fügeebene mit Klammern markiert.
Noch mildere Diffusionsschweißbedingungen können bei umwandelnden Stählen gewählt werden. Die Passivschicht des rostfreien martensitischen Edelstahls X20Cr13 ist deutlich weniger beständig. 13% Chrom stabilisiert den Austenit nicht vollständig (Abb. 49) [7].
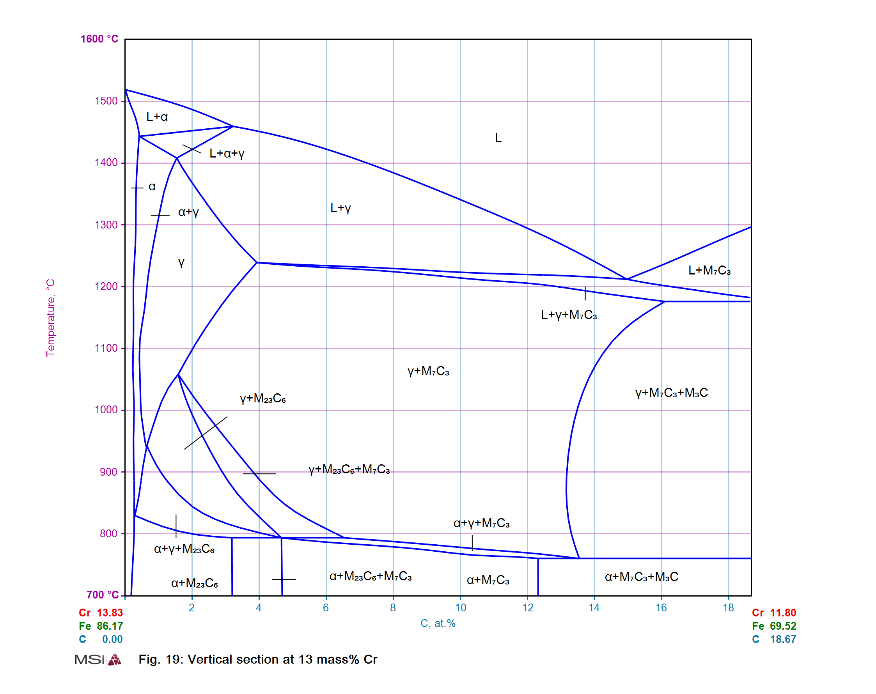
Abb. 49: Vertikaler Schnitt des Eisen-Kohlenstoffdiagramms für 13 % Chrom. [9]
Daher kann 1.4021 im Ferritgebiet mit erheblich größeren Diffusionskoeffizienten geschweißt werden. Das Kornwachstum kann durch kurzzeitiges Austenitisieren nach dem Fügeprozess rückgängig gemacht werden. Es entsteht ein feinkörniges Gefüge (Abb. 50, links). Fügeebenen sind nicht mehr erkennbar.
Der Chromgehalt senkt die kritische Abkühlgeschwindigkeit so weit ab, dass selbst beim Abkühlen nach dem Diffusionsschweißen, abhängig von der Größe der Teile und des Ofens, noch die Martensitstufe erreicht wird (Abb. 50, ZTU-Diagramm rechts).
Im Bereich der mikrostrukturierten dünnen Bleche sind deutlich mehr Karbidausscheidungen an den Korngrenzen sichtbar. Offenbar liegt der Kohlenstoffgehalt in den Blechen eher am oberen Ende der Werkstoffspezifikation von 0,16-0,25 % Kohlenstoff.
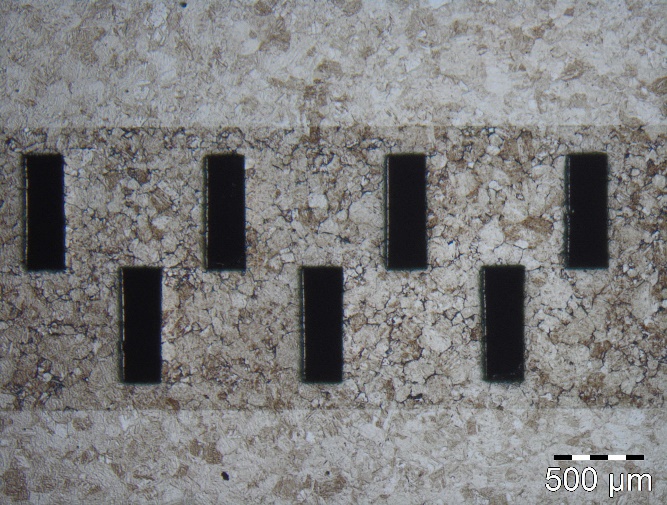
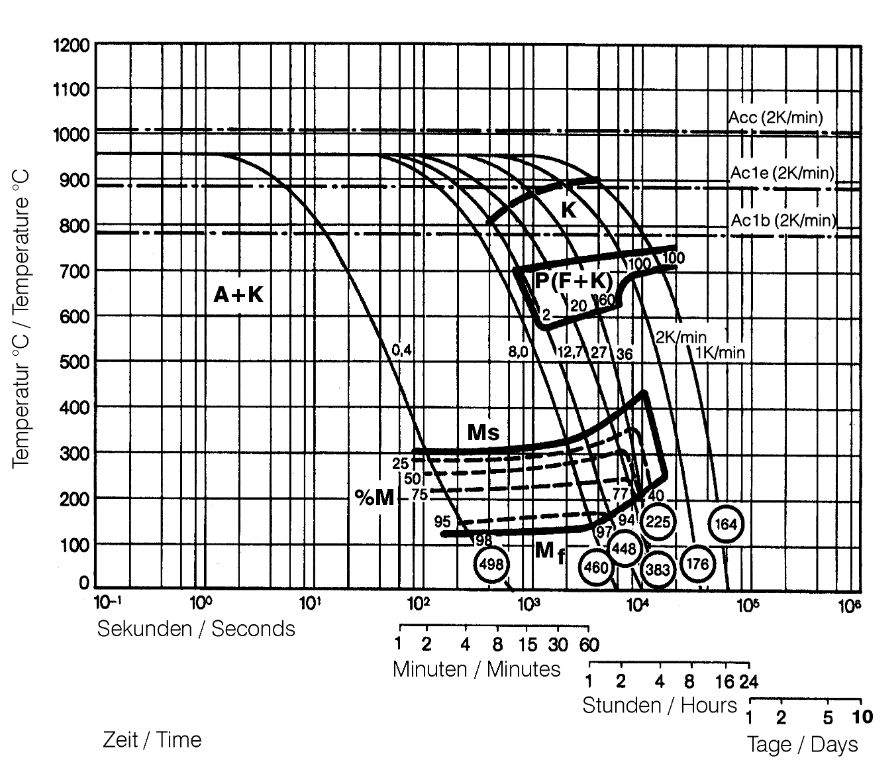
Abb. 50: Links: Verformungsarm diffusionsgeschweißte Teststruktur aus martensitischem Edelstahl 1.4021 (X20Cr13). T= 950°C, t= 1 h, p= 17 MPa, anschließend austenitisiert. Rechts: ZTU-Diagramm für 1.4021.
Quellenverweis
[7] Zusammensetzung der Titansorten Grade 1-4. Einfluss des Sauerstoffgehaltes auf die Festigkeit. Siehe unter: https://www.schumacher-titan.de/wp-content/uploads/2020/02/reintitan.pdf, letzter Zugriff am 09.10.2026
[9] Vertikaler Schnitt Eisen-Kohlenstoff-Diagramm bei 13 % Chrom, Springer Materials, MSI Eureka 2007 Report ID: 10.12809.1.8, siehe unter http://materials.springer.com/msi/phase-diagram/docs/sm_msi_r_10_012809_01_full_LnkDia9 letzter Zugriff am 09.10.2026